湖北医用制氧机质量管控关键环节与常见故障排查指南
医用制氧机的质量管控,从来不是一道“出厂合格”就一劳永逸的算术题。尤其对于湖北地区的医疗机构而言,夏季湿热、冬季湿冷的气候条件,对供氧设备的分子筛吸附效率和管路密封性都提出了更严苛的考验。作为长期服务于华中地区医疗系统的技术团队,湖北省德续恩科技有限公司结合多年现场运维经验,梳理出这套从采购验收、运行监控到故障排查的实用指南。
一、质量管控的关键环节:从气源到终端的闭环
医用制氧系统的质量管控应当贯穿三个物理层级:制氧主机(分子筛塔与空压机)→ 缓冲储罐与减压阀组 → 病房终端流量计与湿化瓶。任何一个环节的参数漂移,都会直接反映为患者端的氧浓度下降或流量不稳。实测数据显示,当空压机排气温度超过45℃时,分子筛的吸附效率会以每小时0.8%的速度衰减,这往往是湖北地区夏季故障率攀升的隐形推手。
建议每月至少进行一次全链路氧浓度抽检,取样点分别设在主机出口、储罐出口和最远端病房终端。三个点位的氧浓度差应控制在±1.5%以内,否则说明管路存在微泄漏或单向阀内漏。值得注意的是,医用制氧机的“纯度合格”并不等同于“流量合格”——80%的临床投诉其实源于流量不足,而非纯度问题。
二、常见故障排查:按优先级排序的实操清单
1. 氧浓度持续偏低(低于90%)
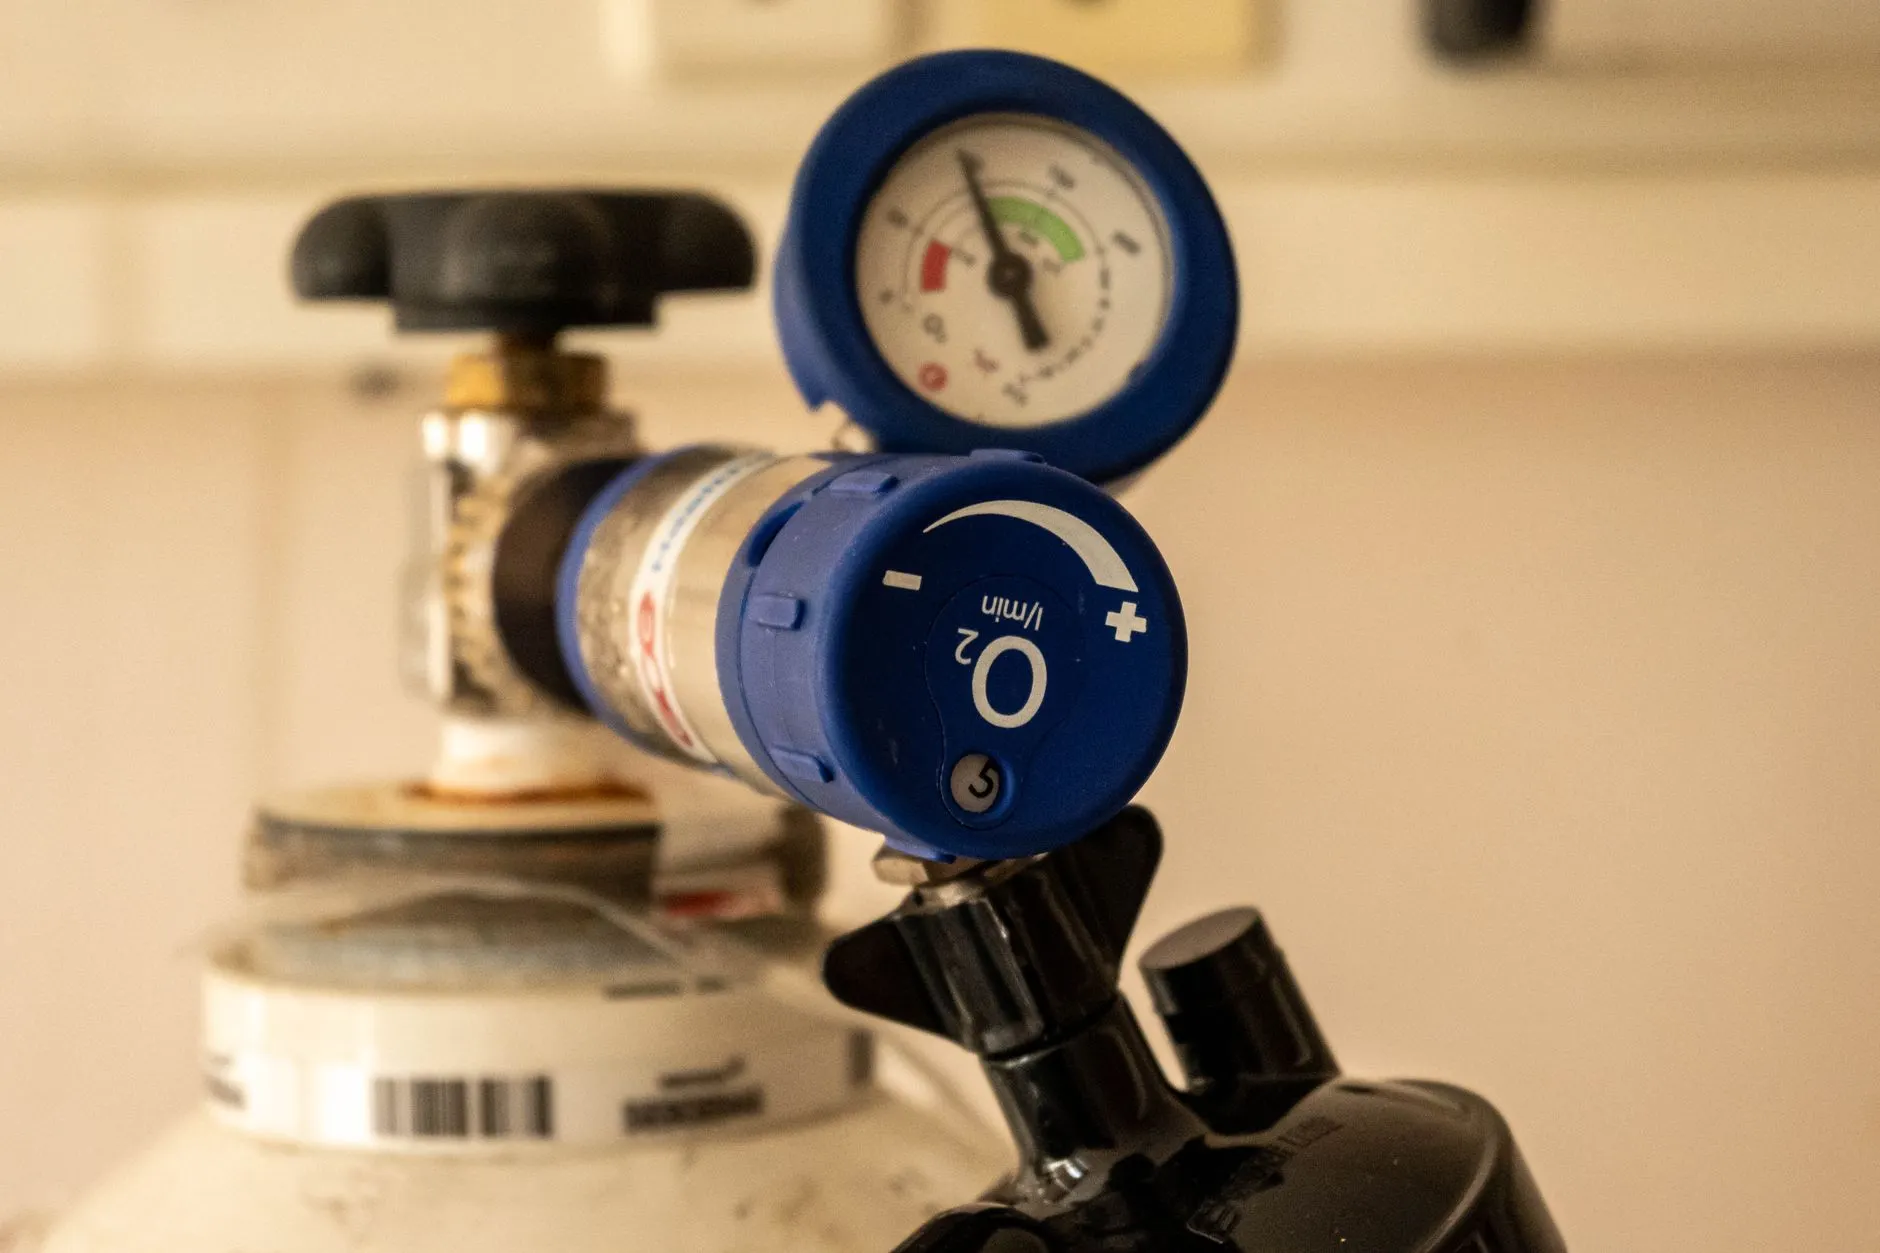
首先检查进气过滤器压差表,若指针进入红色区域(>35kPa),直接更换滤芯。其次排查分子筛塔的再生时间设定,湖北地区湿度大,建议将再生周期从默认的120秒缩短至100秒。若以上均正常,则需检测空压机排气含油量——含油量超过0.1mg/m³会不可逆地毒化分子筛。
2. 设备频繁启停或压力波动
这类问题多出在缓冲储罐的排水电磁阀。湖北冬春交替时冷凝水激增,若排水阀动作频率设定不当(建议每15分钟排水8秒),水锤效应会直接干扰压力传感器读数。另一个隐蔽原因是安全阀的启闭压差过小,导致系统在设定压力附近反复震荡。
- 检查排水电磁阀:清洗阀芯并测试线圈电阻(正常值约2.4kΩ)
- 校准压力传感器:用标准压力表对比,偏差超过±0.02MPa需重新调零
- 观察分子筛塔压差:若上下塔压差>50kPa,说明筛料已粉化,需整塔更换
三、容易被忽视的“软性”维护项
很多运维人员只盯着硬参数,却忽略了供氧设备的“呼吸环境”。医用制氧机必须安装在通风良好且无扬尘的独立机房,且机房与外界应保持微正压(约20Pa)。湖北部分医院将制氧机与消毒供应室共用走廊,过氧化氢蒸汽会被吸入进气口,导致分子筛表面活性下降——这类故障用常规检测手段很难发现,往往表现为“氧浓度缓慢下滑、无任何报警”。
另外,记录习惯比记录本身更重要。建议建立单台设备的“压力-流量-浓度”三维趋势图,每周对比一次。当发现氧浓度下降0.3%且同时伴随流量上升0.5L/min时,大概率是终端湿化瓶密封圈老化造成的旁路漏气,而非主机故障。这种基于数据关联的预判能力,正是区分资深工程师与普通操作员的分水岭。
四、总结:质量是设计出来的,更是维护出来的
医疗设备的质量管控没有“一劳永逸”,只有“动态平衡”。无论是分子筛的更换周期(建议累计运行8000小时或18个月,以先到者为准),还是管路接头的扭矩复核(每季度抽检10%的卡套接头),都需要制度化、数据化的执行。湖北省德续恩科技有限公司提醒各医疗机构:在关注制氧系统硬件指标的同时,务必重视操作人员的标准化培训——一个错误的阀门操作顺序,足以让整套供氧设备在3分钟内从合格状态跌入报警状态。唯有把“人-机-料-法-环”每个环节都纳入管控视野,才能真正守护好患者的生命供氧线。
